Abstrakt:Thermoelektrische Kühltechnologie ist für das Wärmemanagement in der Mikroelektronik, der optischen Kommunikation und in medizinischen Geräten unverzichtbar geworden. Doch die Leistungsobergrenze jedes TEC-Moduls wird letztendlich durch sein Material bestimmt. In diesem Artikel wird untersucht, warumExtrudierte thermoelektrische Materialienhaben sich als überlegene Alternative zu herkömmlichen Zonenschmelzbarren herausgestellt und konzentrieren sich auf ihre dichte strukturierte Mikrostruktur, verbesserte mechanische Festigkeit und die entscheidende Fähigkeit, Spandicken bis zu 0,2 mm zu unterstützen. Durch eine vergleichende Analyse von Herstellungsprozessen, Daten zu mechanischen Eigenschaften und Anwendungsfallstudien zeigt die Diskussion, wie die Extrusionstechnologie den seit langem bestehenden Kompromiss zwischen thermoelektrischer Effizienz und mechanischer Robustheit überbrückt.
- Was unterscheidet extrudierte thermoelektrische Materialien von zonenschmelzenden Alternativen?
- Wie erzeugt der Extrusionsprozess eine dichte Strukturstruktur?
- Warum mechanische Eigenschaften die Mindestgröße eines TEC-Moduls bestimmen
- Die 0,2-mm-Schwelle: Ermöglicht die Herstellung ultradünner Chips
- Anwendungen, die extrudierte thermoelektrische Materialien erfordern
- Vom Barren zum Modul: Fertigungsfähigkeit und Qualitätskontrolle
- Häufig gestellte Fragen
Was unterscheidet extrudierte thermoelektrische Materialien von zonenschmelzenden Alternativen?
Die Wahl zwischen Extrusion und Zonenschmelzen ist nicht nur eine Frage der Produktionspräferenz. Es bestimmt den gesamten nachgelagerten Fertigungsablauf für thermoelektrische Kühler – von der Art und Weise, wie Barren in Wafer geschnitten werden, darüber, wie dünn diese Wafer geschliffen werden können, bis hin dazu, wie viele Wafer die Würfelschneidephase ohne Bruch überstehen.
Das Zonenschmelzen ist seit langem der Maßstab für die Herstellung hochreiner Einkristalle auf Bi₂Te₃-Basis. Der gerichtete Erstarrungsprozess richtet die Körner entlang der Wachstumsachse aus und sorgt so für eine hervorragende Trägermobilität. Allerdings schafft genau diese Ausrichtung eine strukturelle Schwachstelle. Bi₂Te₃-Kristalle spalten sich leicht entlang der Basisebene, was bedeutet, dass das Material beim Schneiden, Ausdünnen und Zusammenbau anfällig für Absplitterungen und Delaminationen ist – insbesondere, wenn die Zieldicke unter 0,5 mm fällt.
Die Extrusionsverarbeitung geht einen grundsätzlich anderen Weg. Ausgehend von mechanisch legierten oder vorgepressten Pulvern wird das Material bei erhöhter Temperatur durch eine Matrize gepresst und dabei einer starken plastischen Verformung unterzogen. Diese Verformung formt nicht nur das Material; es baut die innere Kornarchitektur wieder auf. Das Ergebnis ist ein dichter, feinkörniger Körper mit kontrollierter kristallographischer Textur – einer, der die Vorteile des anisotropen Transports von Bi₂Te₃ beibehält und gleichzeitig die mechanische Integrität erheblich verbessert.
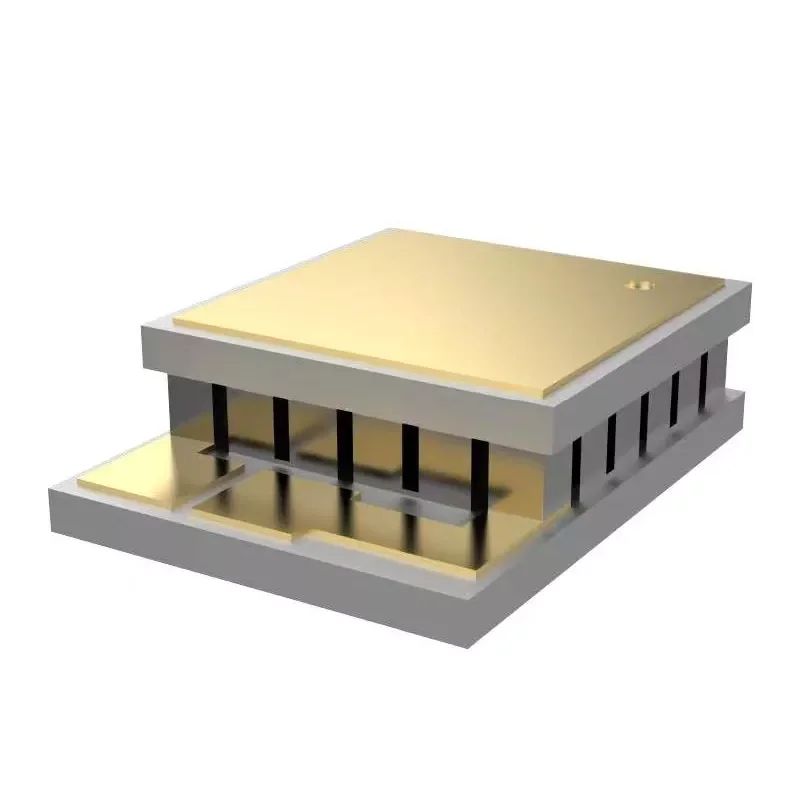
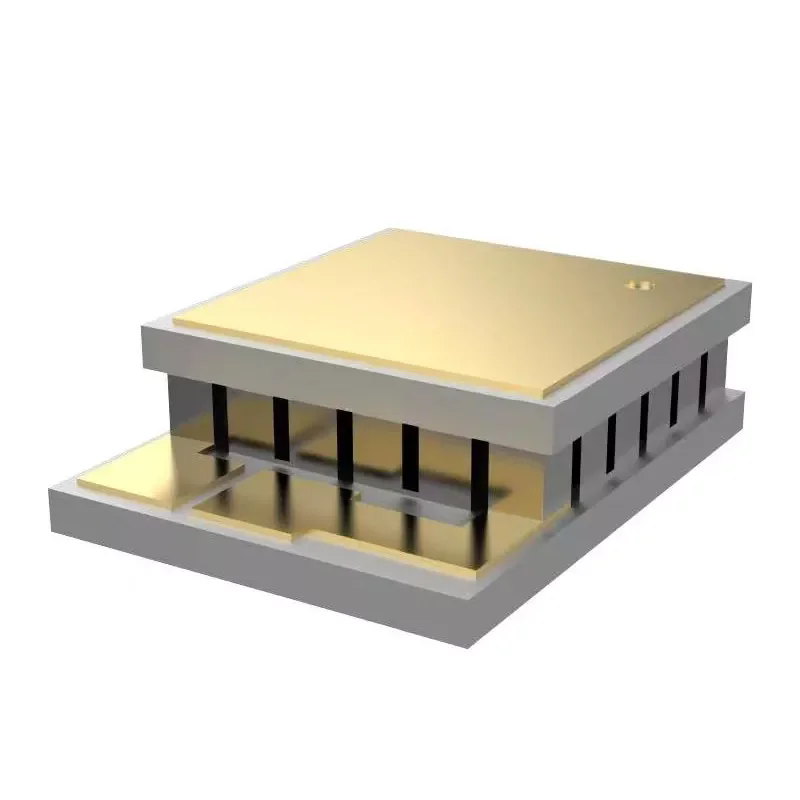
Die praktische Konsequenz ist erheblich. Während zonengeschmolzene Ingots in Standard-TEC-Modulen mit Beinhöhen von 1,0–1,5 mm eine akzeptable Leistung erbringen können, öffnen extrusionsgefertigte Materialien die Tür zu Modularchitekturen, die bisher unpraktisch waren: Mikro-TECs mit Beinhöhen von 0,2 mm, mehrstufige Kaskaden, die eine präzise Dimensionskonsistenz über jedes Element hinweg erfordern, und Dünnschicht-angrenzende Kühllösungen für photonische Geräte.
Wie erzeugt der Extrusionsprozess eine dichte Strukturstruktur?
Das Verständnis der mikrostrukturellen Transformation während der Extrusion ist wichtig, um zu verstehen, warum sich diese Materialien in der Weiterverarbeitung unterschiedlich verhalten. Der Mechanismus beruht auf der dynamischen Rekristallisation – einem Prozess, bei dem Körner entstehen und neu wachsen, während das Material noch einer Verformung unterliegt.
Kornverfeinerung durch plastische Verformung
Beim Warmfließpressen erfährt das Werkstück beim Durchgang durch die Matrize eine starke Scherbeanspruchung. Diese Spannungsenergie treibt die dynamische Rekristallisation voran und ersetzt die ursprüngliche grobe Kornstruktur durch ein verfeinertes, gleichachsiges oder leicht verlängertes Kornnetzwerk. Untersuchungen an p-Typ-Bi₂Te₃-basierten Verbindungen, die durch Heißextrusion hergestellt werden, haben gezeigt, dass die Extrusionsgeschwindigkeit direkt das Gleichgewicht zwischen Rekristallisation und Kornwachstum bestimmt. Bei einer kontrollierten Geschwindigkeit von 1,0 mm/min können durchschnittliche Korngrößen von bis zu 1,53 μm erreicht werden, begleitet von einer hohen Dichte an Korngrenzen mit kleinem Winkel.
Diese Kleinwinkelgrenzen sind entscheidend. Im Gegensatz zu Großwinkelgrenzen, die Ladungsträger streuen und die elektrische Leitfähigkeit verschlechtern, bewahren Kleinwinkelgrenzen die Ladungsträgermobilität und tragen gleichzeitig zur Phononenstreuung bei – wodurch die Wärmeleitfähigkeit des Gitters unterdrückt wird. Diese Doppelfunktion ermöglicht es extrudierten Materialien, ihre thermoelektrische Leistung im Vergleich zu zonengeschmolzenen Gegenstücken aufrechtzuerhalten und gleichzeitig eine erhebliche mechanische Festigkeit zu gewinnen.
Texturkontrolle und Anisotropiemanagement
Bi₂Te₃ ist ein Schichtmaterial und seine thermoelektrischen Eigenschaften sind stark anisotrop. Die Richtung in der Ebene (senkrecht zur c-Achse) weist eine weitaus höhere Trägermobilität auf als die Richtung quer zur Ebene. Bei der Extrusionsverarbeitung wird diese Anisotropie ausgenutzt, indem die c-Achse vorzugsweise entlang der Extrusionsrichtung ausgerichtet wird, wodurch eine sogenannte Fasertextur entsteht.
Der Grad der Textur wird durch den Orientierungsfaktor F quantifiziert, der von 0 (zufällig) bis 1 (perfekt ausgerichtet) reicht. Durch sorgfältige Steuerung der Extrusionstemperatur und -geschwindigkeit wurden in p-Typ-Materialien F-Werte von 0,28–0,41 erreicht. Für Bi₂Te₃ vom n-Typ hat sich gezeigt, dass die Ausrichtung der Extrusionsrichtung auf die anfängliche In-Plane-Textur den Texturgrad mindestens verdoppelt, was zu Ladungsträgermobilitäten bei Raumtemperatur von 263 cm²V⁻¹s⁻¹ und Leistungsfaktoren von nahezu 47,3 μWcm⁻¹K⁻² führt.
Vergleich interner Strukturen
| Vergleichsartikel | Extrudierte Bi₂Te₃-Sb₂Te₃-Materialien | Traditionelle Zonenschmelzmaterialien |
|---|---|---|
| Interne Struktur | Dichte Struktur | Gerichtete Kristallstruktur |
| Mechanische Bearbeitung | Höherer Widerstand beim Schneiden und Ausdünnen | Empfindlicher gegenüber spaltungsbedingten Defekten |
| Herstellung dünner Chips | Unterstützt 0,2 mm dünne TEC-Komponenten | Schwieriger bei ultradünner Verarbeitung |
| Materialkonsistenz | Kontrollierte Texturgleichmäßigkeit | Abhängig von den Kristallwachstumsbedingungen |
| Anwendungen | Micro TEC, mehrstufiger TEC, Präzisionskühlung | Konventionelle TEC-Anwendungen |
Warum mechanische Eigenschaften die Mindestgröße eines TEC-Moduls bestimmen
Bei der Konstruktion thermoelektrischer Kühler bestimmt ein einfacher Zusammenhang, wie klein ein Modul werden kann: Die minimale Beinhöhe wird durch die mechanische Festigkeit des Materials begrenzt. Ein thermoelektrischer Schenkel, der für seine Querschnittsfläche zu dünn ist, bricht beim Löten, Schneiden oder bei Temperaturwechseln. Dies ist kein theoretisches Problem – es ist der Hauptengpass bei der TEC-Miniaturisierung.
Der Extrusionsprozess geht diese Einschränkung direkt an. Durch die Verfeinerung der Korngröße und die Einführung hochdichter Versetzungen erhöht die Extrusion im Vergleich zu zonengeschmolzenem Material sowohl die Druck- als auch die Scherfestigkeit erheblich.
Mechanische Eigenschaftsprofile vom N-Typ und P-Typ
| Mechanisches Eigentum | N-Typ-Material | P-Typ-Material |
|---|---|---|
| Druckfestigkeit (MPa) | 54.0 | 66.0 |
| Scherfestigkeit (MPa) | 16.0 | 21.0 |
| Elastizitätsmodul (GPa) | 47.0 | 42.0 |
| Poissonzahl | 0.30 | 0.30 |
Diese Werte stellen einen erheblichen Spielraum gegenüber dem dar, was normalerweise für die Verarbeitung dünner Chips erforderlich ist. Zum Vergleich: Heiß extrudierte p-Typ-Bi₂Te₃-basierte Verbindungen mit Druckfestigkeiten von 189–226 MPa und Biegefestigkeiten von 126–139 MPa, abhängig von den Extrusionsbedingungen. Diese verbesserten Eigenschaften machen es möglich, Mikropartikel mit Abmessungen von nur 100 × 100 × 200 μm³ ohne Bruch zu schneiden.
Zuverlässigkeit bei thermischen Zyklen
Die mechanische Festigkeit bestimmt auch die Langzeitzuverlässigkeit bei thermischen Wechselbelastungen. Wenn ein TEC-Modul in Betrieb ist, durchlaufen die thermoelektrischen Beine wiederholte Heiz- und Kühlzyklen. Korngrenzen fungieren als Schwachstellen, an denen Mikrorisse entstehen und sich ausbreiten können. Die durch Extrusion erzeugte feinkörnige, dicht gebundene Struktur verteilt thermische Spannungen gleichmäßiger als die spaltungsanfällige Kristallstruktur von zonengeschmolzenem Material und verbessert so die Beständigkeit gegen zyklische Ermüdung.
Die 0,2-mm-Schwelle: Ermöglicht die Herstellung ultradünner Chips
Die Fähigkeit, thermoelektrisches Material bis zu einer Dicke von 0,2 mm zu verarbeiten, ist nicht nur eine fertigungstechnische Kuriosität – sie ist die Basistechnologie für eine neue Generation kompakter Kühlgeräte. Bei dieser Dicke hat ein thermoelektrisches Bein ein Verhältnis von Höhe zu Breite, das für typische Elementgeometrien etwa 1:1 beträgt, was bedeutet, dass die strukturelle Belastung während der Montage überwiegend auf Druck und nicht auf Biegung beruht.
Drei Faktoren machen die Extrusion zum entscheidenden Prozess für dieses Dickenregime.
Reduzierte Spaltungsempfindlichkeit
Zonengeschmolzenes Bi₂Te₃ spaltet sich leicht entlang der Basisebene. Wenn ein Wafer auf weniger als etwa 0,5 mm verdünnt wird, können bereits geringfügige Handhabungsbelastungen Spaltrisse auslösen, die sich über das gesamte Element ausbreiten. Der Extrusionsprozess stört diesen Spaltungsweg, indem er fehlorientierte Körner und Grenzen mit kleinem Winkel einführt, die die Rissausbreitung ablenken. Das Ergebnis ist ein Material, das den mechanischen Belastungen durch Würfeln, Pick-and-Place-Montage und Löten standhält, ohne dass es zu katastrophalen Brüchen kommt.
Kontrollierte Textur für gleichmäßiges Würfeln
Bei TEC-Modulen mit mehreren Elementen muss jedes Bein nahezu identische elektrische und thermische Eigenschaften aufweisen. Wenn die Texturausrichtung von Element zu Element variiert, wird die Kühlleistung des Moduls unvorhersehbar. Durch die Extrusion entstehen Barren mit gleichmäßiger Textur entlang ihrer Länge. Dadurch wird sichergestellt, dass Elemente, die an verschiedenen Stellen innerhalb desselben Barrens geschnitten werden, einheitliche Eigenschaften aufweisen. Diese Konsistenz ist besonders wichtig bei mehrstufigen TEC-Konfigurationen, bei denen Hunderte von Elementen im thermischen Gleichgewicht arbeiten müssen.
Kompatibilität der Verarbeitungsgeräte
Die mechanische Festigkeit des extrudierten Materials beeinflusst auch die Auswahl der nachgeschalteten Ausrüstung. Da das Material splitterfest ist, können Hersteller beim Waferieren und Würfeln höhere Vorschubgeschwindigkeiten verwenden, was die Verarbeitungszeit und -kosten reduziert. Ebenso können automatisierte Pick-and-Place-Systeme dünnere Elemente mit geringerem Bruchrisiko handhaben und so Montagelinien mit höherem Durchsatz ermöglichen.
Anwendungen, die extrudierte thermoelektrische Materialien erfordern
Die technischen Vorteile der Extrusion führen zu greifbaren Vorteilen in mehreren Anwendungsbereichen, in denen dünne, zuverlässige thermoelektrische Elemente unerlässlich sind.
Optische Kommunikation und Laserdiodenkühlung
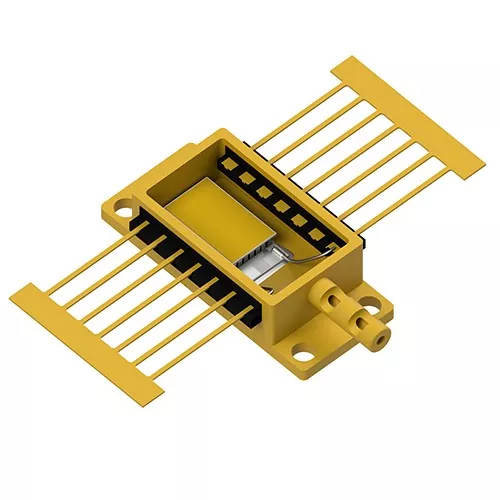
Optische Transceiver und Laserdioden sind äußerst temperaturempfindlich. Wellenlängendrift, verringerte Ausgangsleistung und beschleunigter Abbau sind allesamt auf eine unzureichende thermische Kontrolle zurückzuführen. In optischen 5G-Modulen beispielsweise müssen thermoelektrische Kühler die Laserchiptemperaturen innerhalb enger Toleranzen halten und gleichzeitig in Gehäuse passen, deren Maße in Millimetern liegen.
Die 0,2 mm dünne Chipfähigkeit unterstützt diese Anforderung direkt. Heiß extrudierte thermoelektrische Materialien auf Bi₂Te₃-Basis wurden in optischen Modulanwendungen validiert und demonstrierten eine effektive photonische Chip-Temperaturkontrolle mit Potenzial für die Integration in Kommunikations-, Laser- und Infrarotsysteme. Die hohe Druckfestigkeit des Materials stellt sicher, dass die thermoelektrischen Beine die Löt- und Montageprozesse bei der Herstellung von Transceivern überstehen, bei denen schwächere Materialien aufgrund einer unterschiedlichen Wärmeausdehnung brechen würden.
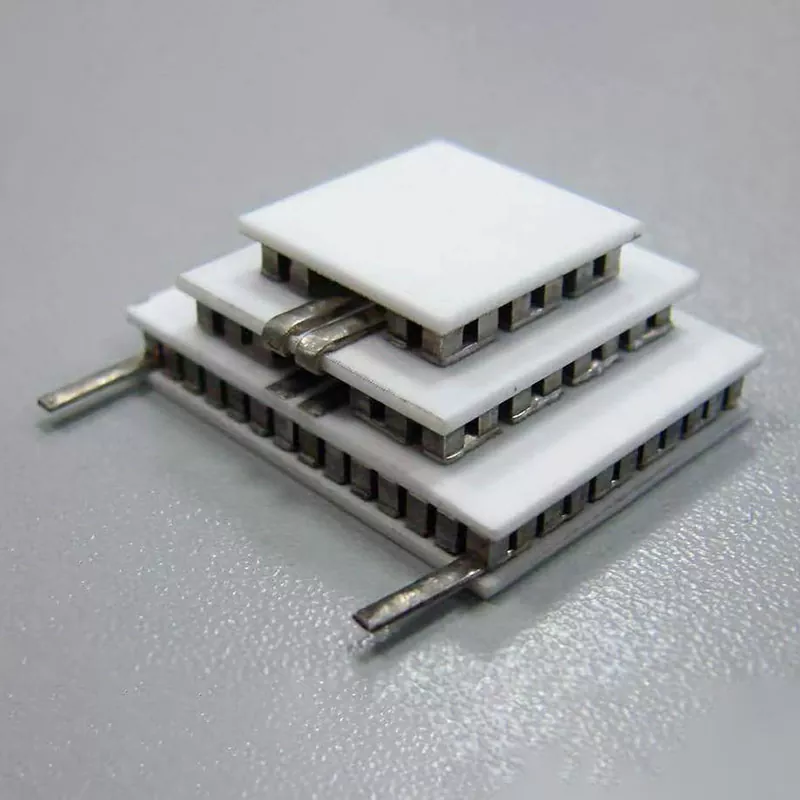
Mehrstufige TEC-Strukturen
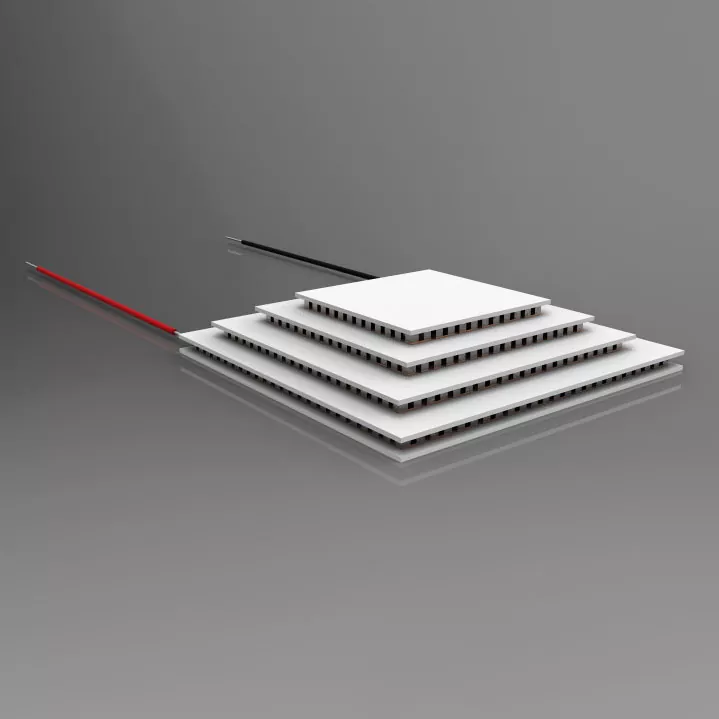
Mehrstufige thermoelektrische Kühler stapeln mehrere Schichten thermoelektrischer Elemente, um Temperaturunterschiede zu erreichen, die eine einzelne Stufe nicht erreichen kann. Jede zusätzliche Stufe erhöht die Wärmepumpenleistung und das erreichbare ΔT, bringt aber auch neue mechanische Herausforderungen mit sich. Die Elemente in höheren Stufen müssen dünner sein und die Leistungskonsistenz mit Elementen in niedrigeren Stufen beibehalten.
Die Extrusionstechnologie wurde speziell zur Herstellung thermoelektrischer Beine für Festkörper-Mehrstufenkühler eingesetzt, die bei Temperaturen bis zu etwa 140 K betrieben werden. Die mechanischen Eigenschaften des extrudierten Materials – insbesondere seine Bruchfestigkeit beim Zusammenbau dicht gepackter Mehrschichtstrukturen – machen diese Kaskadenkonstruktionen herstellbar.
Temperaturkontrolle in der Medizin und im Labor
Thermoelektrische Kühler werden häufig in medizinischen Kühlsystemen, Laborinstrumenten und Forschungsgeräten eingesetzt, bei denen eine präzise Temperaturregelung von entscheidender Bedeutung ist. Die Anwendungen reichen von der Aufrechterhaltung der Reagenzienstabilität in Diagnosegeräten bis zur Kontrolle der Probentemperatur in Analyseinstrumenten.
In diesen Umgebungen muss das thermoelektrische Material sowohl thermische Leistung als auch langfristige Zuverlässigkeit bieten. Extrudierte Bi₂Te₃-Sb₂Te₃-Materialien bieten die notwendige Kombination: thermoelektrische Leistung nahe Raumtemperatur, vergleichbar mit zonengeschmolzenem Material, gepaart mit mechanischer Haltbarkeit, die einen stabilen Betrieb über Tausende von thermischen Zyklen gewährleistet.
Industrielles und Halbleiter-Wärmemanagement
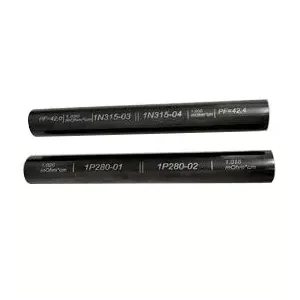
Stranggepresste Barren mit großem Durchmesser – erhältlich in Durchmessern bis zu 35 mm und Längen von 120 mm oder 240 mm – dienen der industriellen TEC-Produktion, wenn größere Kühlelemente erforderlich sind. Zu den Anwendungen gehören lokales Wärmemanagement in Halbleitergeräten, elektronischen Kühlsystemen und industriellen Temperaturkontrollgeräten. Die Skalierbarkeit der Extrusionsverarbeitung ermöglicht es Herstellern, Barren in Volumina herzustellen, die mit Einkristall-Züchtungsmethoden unpraktisch wären.
Vom Barren zum Modul: Fertigungsfähigkeit und Qualitätskontrolle
Die Herstellung extrudierter thermoelektrischer Materialien erfordert einen integrierten Fertigungsansatz, der Materialvorbereitung, Extrusionsverarbeitung, Elementherstellung und Modulmontage umfasst. Jede Stufe muss kontrolliert werden, um die mikrostrukturellen Eigenschaften beizubehalten, die den extrudierten Materialien ihre Leistungsvorteile verleihen.
Materialvorbereitung und Extrusion
Der Prozess beginnt mit der Herstellung von Bi₂Te₃-Sb₂Te₃-Mischkristallzusammensetzungen unter sorgfältiger Kontrolle der Stöchiometrie und der Dotierstoffmengen, um den gewünschten Trägertyp und die gewünschte Konzentration zu erreichen. Das vorbereitete Material wird dann verfestigt und unter kontrollierten Temperatur- und Dehnungsgeschwindigkeitsbedingungen extrudiert. Extrusionsparameter – Temperatur, Geschwindigkeit und Reduktionsverhältnis – bestimmen Korngröße, Texturintensität und Defektdichte, die alle thermoelektrische und mechanische Eigenschaften beeinflussen.
Elementverarbeitung und Montage
Nach der Extrusion wird der Barren durch Waferieren, Würfeln und Oberflächenvorbereitung zu thermoelektrischen Elementen verarbeitet. Die erhöhte mechanische Festigkeit des extrudierten Materials ermöglicht ein aggressives Ausdünnen auf 0,2 mm und ein präzises Würfeln mit hoher Ausbeute. Anschließend werden die Elemente metallisiert, gelötet und zu Modulen zusammengebaut. Die Qualitätsüberprüfung umfasst Maßkontrolle, Messung der elektrischen Eigenschaften und Prüfung der thermischen Leistung.
Fertigungsausrüstung
Eine komplette Produktionslinie für extrudierte thermoelektrische Materialien und Module umfasst:
- Zinn-Tauchofen: Zum Löten von Elementenden
- Vibrationsschwenkformmaschine: Für eine präzise Elementpositionierung
- Schweißgerät: Zur elektrischen Verbindung
- Ofen: Zum Aushärten und zur thermischen Behandlung
- Dosiergerät: Zum Auftragen von Klebstoff
- Automatische Siegelmaschine: Zur Modulverkapselung
- Schneidemaschine: Zum Waffeln und Würfeln
- Erstarrungsmaschine: Zur Lötstellenbildung
- Reflow-Lötgeräte: Für hochzuverlässiges Löten
- Vollautomatische Druckmaschine: Für Metallisierungsmuster
Häufig gestellte Fragen
Was ist der Hauptvorteil der Extrusion gegenüber dem Zonenschmelzen für thermoelektrische Materialien?
Durch Extrusion entsteht eine dichte, feinkörnige Strukturstruktur, die eine höhere mechanische Festigkeit bietet als zonengeschmolzene Einkristalle. Dieser Festigkeitsvorteil ermöglicht die Verarbeitung zu dünneren Abmessungen – bis zu 0,2 mm – ohne Bruch beim Schneiden, Ausdünnen oder Zusammenbauen, während gleichzeitig die thermoelektrische Leistung konkurrenzfähig mit zonengeschmolzenem Material bleibt.
Können extrudierte thermoelektrische Materialien mit der thermoelektrischen Leistung von Einkristallen mithalten?
Ja. Durch kontrollierte Texturorientierung und Kornverfeinerung erreichen extrudierte Materialien auf Bi₂Te₃-Basis Trägermobilitäten und Leistungsfaktoren, die mit zonengeschmolzenen Proben vergleichbar sind. Die feinkörnige Struktur führt außerdem zu einer zusätzlichen Phononenstreuung, die die Wärmeleitfähigkeit des Gitters verringern und möglicherweise den Gesamtwert verbessern kann.
Welche Spandicken lassen sich aus stranggepressten Barren zuverlässig herstellen?
Extrudierte Bi₂Te₃-Sb₂Te₃-Materialien unterstützen die Herstellung thermoelektrischer Chips bis zu einer Dicke von 0,2 mm. Diese Fähigkeit wird durch die Druckfestigkeit (54–66 MPa) und Scherfestigkeit (16–21 MPa) des Materials ermöglicht, die eine ausreichende strukturelle Integrität für die ultradünne Verarbeitung und automatisierte Montage bieten.
Sind extrudierte Materialien für mehrstufige TEC-Konfigurationen geeignet?
Absolut. Mehrstufige TECs erfordern eine gleichbleibende Leistung über viele Elemente hinweg und mechanische Haltbarkeit beim Stapeln. Die gleichmäßige Textur und die hohe mechanische Festigkeit extrudierter Materialien machen sie für diese Anwendungen gut geeignet, und die Extrusionstechnologie wurde speziell zur Herstellung von Beinen für mehrstufige Kühler eingesetzt, die bei Temperaturen bis zu ~140 K betrieben werden.
Welche Barrenabmessungen sind für extrudierte thermoelektrische Materialien verfügbar?
Zu den Standardabmessungen extrudierter Barren gehören Längen von 120 mm und 240 mm sowie Durchmesser von 25 mm, 30 mm und 35 mm. Diese Abmessungen unterstützen sowohl die Produktion von Micro-TEC-Elementen als auch größere industrielle Kühlkomponenten.
Ready to explore how extruded thermoelectric materials can improve your TEC manufacturing yield and enable thinner device architectures?
Kontaktieren Sie uns